

Vad är skruvens komponenter
Apr 12, 2024
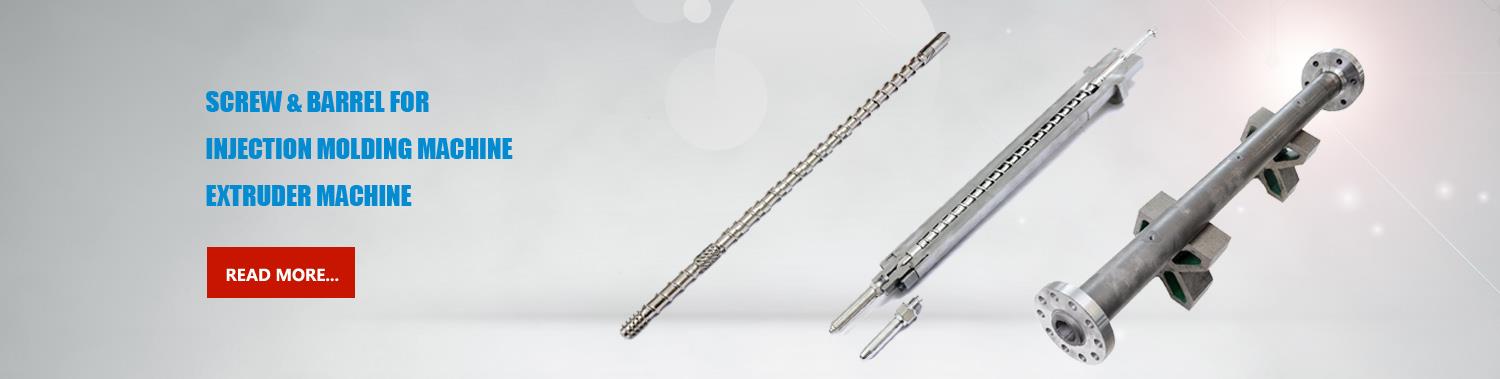
Komponenterna i skruven inkluderar huvudsakligen följande delar:
Skruvdiameter: Skruvens diametervärde representerar extruderns specifikationsstorlek, vilket hänvisar till diameterstorleken på den gängade delen av skruven. Generellt sett gäller att ju större diameter skruven har, desto större är specifikationen för extrudern.
Förhållande mellan längd och diameter: Förhållandet mellan längden på den gängade delen av en skruv och diametern på skruven, dvs L/D. Enligt den professionella standarden JB/T8061-1996 är förhållandet mellan längd och diameter för skruvar (20-30): 1. Vid extrudering av polyolefinplastprodukter tas bildförhållandet (25-30) som 1; Vid extrudering av PVC-plastprodukter tas förhållandet mellan längd och diameter (20-25) till 1.
Den gängade delen av skruven: Den gängade delen av skruven är segmenterad enligt skruvens funktionella roll för att mjukgöra råmaterialet under rotation. Den gängade delen kan delas in i tre delar: matningssektion, mjukningssektion och homogeniseringssektion. Matningssektionen avser den del som tar emot material från tratten och sedan matas till mjukningssektionen. Temperaturen på mjukningssektionen ökar gradvis, och råvarorna som transporteras från matningssektionen rörs om, pressas och värms här, mjukas gradvis till ett smält tillstånd och trycks samtidigt in i homogeniseringssektionen med rotationen av skruva. Homogeniseringssektionen avser materialet som transporteras från plasticeringssektionen till homogeniseringssektionen, där det mjukas ytterligare likformigt och sedan trycks in i formningsformen i lika stora mängder, lika tryck och likformighet.
Pitch: Pitch hänvisar till avståndet mellan två gängor i samma position. I en gradientskruv tas vanligtvis t=D, och gängvinkeln är vid denna tidpunkt 17 grader 42.
Skruvens huvudstruktur: Formen på skruvhuvudet har en inverkan på uppehållstiden för det mjukgjorda smälta materialet i cylindern. Därför, vid extrudering av råmaterial med olika egenskaper, bör man vara uppmärksam på att välja skruvhuvuden med olika strukturella former. För skruvens huvudstruktur är generellt sett den mindre konvinkelformen på skruvhuvudet lämplig för extrudering av PVC-smälta. Denna skruvhuvudform kan reducera retentionstiden för smältan i cylindern för att undvika nedbrytning och gulfärgning av smältan.
Skruvhuvudstruktur: skruvhuvudets form har en effekt på uppehållstiden för den mjukgjorda smältan i cylindern. För skruvhuvudstrukturen är generellt sett den lilla konvinkelformen på skruvhuvudet lämplig för extrudering av polyvinylkloridsmältan. Denna skruvhuvudform kan minska uppehållstiden för smältan i cylindern, för att undvika smältsönderdelning gul.


