

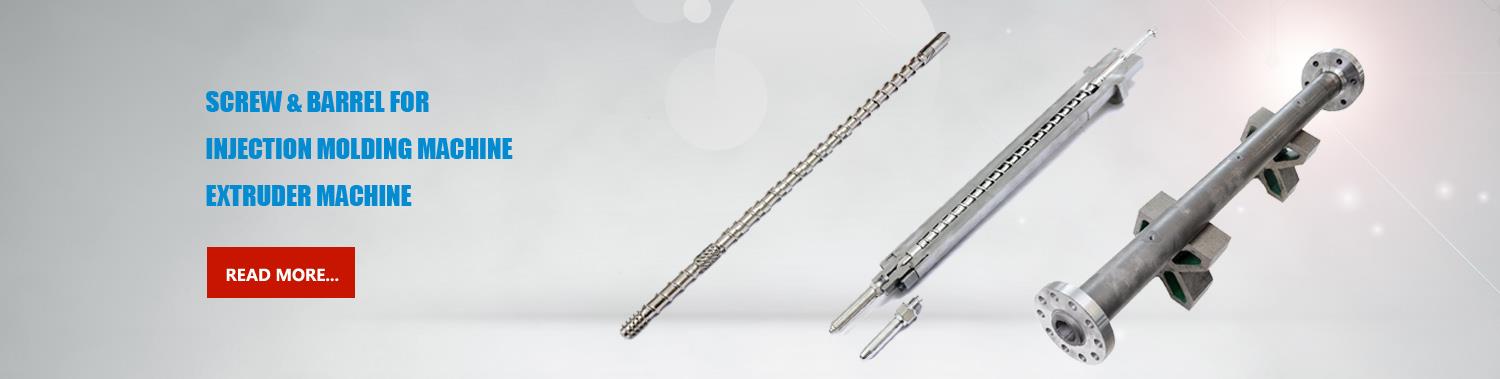
Extruder Screw Barrel Lösningen av fraktorsak
Nov 06, 2017
Enskruvs extruder är en roterande skruv i värmebehållaren, och den yttre delen av cylindern är försedd med en värme- och kylanordning, den ena änden har en radiell matningsport och den andra änden är ansluten till huvudet. Skruv är huvuddelen av Extruder. De viktigaste tekniska parametrarna för enskruvs extruder är skruvdiametern, längddiameterförhållandet (förhållandet mellan skruvlängd och diameter), skruvhastighetsintervall, drivmotorkraft, röruppvärmning och maskinens produktionskapacitet. Skruvdiameter Bestämmer extruderingsmaskinens produktionskapacitet och den maximalt tillåtna delen av produkten. Olika material kräver olika geometriska former av skruv och längd-diameter förhållande. Modern plast extruder används i stor utsträckning i kombinationsskruv, fördelning av hybridskruv och på skruven för att lägga till barriärer eller pinnar, etc. för att förbättra mjukgöring, förbättra produktionskapacitet och produktkvalitet. Kombinationen av de två delarna, skruv och fat, har en viktig effekt på materialets mjukning, produktkvaliteten och effektiviteten i produktionen. Deras arbetskvalitet är relaterad till tillverkningsnoggrannheten och monteringsavståndet för två delar. När 20 stycken slitage är allvarliga, bör nedbrytning av extruderproduktionen ordnas på skruven, behållarens behållare.
1. Skruvstångens funktion
Produktion av 1,1 skruvsträngsprutad polyesterfilm
Utrustningen producerar tvåvägs dragfilmsfilm, råmaterialet blandas i en viss del och sänds till strängsprutningsmaterialet, mjukas råmaterialet under cylinderuppvärmning och skruvsträngsprutning och kontinuerligt blandad strängsprutning under verkan av skruven stav.
1.2 Skruvningsparametrar
Skruvhastigheten hos skruven är 30 ~ 100r / min, driftstemperaturen på skruven är 270 ~ 290 ° C, strängtrycket på skruven är 0 ~ 18mpa, och skruvsträngsprutaren är polyesterchip.
Analys av driftsbelastning på 1,3 skruvstång
Principen för polyesterfilmsträngsprutskruven är att de granulära skivorna blandas jämnt i spiralspåret, polyesterskivorna mjukas av cylinderuppvärmning och skruvskjuvning och slutligen extruderas blandnings- och mjukningsmaterialen i munstycket. Skruvtemperaturen är 270 ~ 290 ° C, med tanke på att uppvärmningstemperaturen är låg och värmestammen är försumbar. Skruva till den inre rotationen, vid framställning av skruvkrafter under omständigheterna, är strängsprutanordningen vid varje uppstartsprocess, på grund av den tidigare vänstra i spiralspåret av de återstående materialen i den rimliga processtemperaturen, hårdheten större, behöver ett större startmoment för att göra skruvoperationen. Dessutom finns det uppenbara gropar på skruvens yta, legeringsskiktet på toppen av skruven är också ärr, vilket indikerar att råmaterialet innehåller hårda solvaror för att försämra skruvförhållandet.
Sammanfattningsvis arbetar skruven under högre belastningsbelastning, men löphastigheten är låg, så den drivs under effekten av hög spänning och låg växel frekvens. Varje startoperation kommer att producera en viss mängd plastbelastning. Varje gång en skruv hindras av hårda föremål, skapar den också en viss plastisk deformation. Denna plastisk deformation på skruvskadorna än starttiden är mycket allvarligare, i kombination med skruven lång tid under kompression, friktion orsakad av plaststam under den upprepade plaststammen, skruven inre skada ackumulerats i viss utsträckning för att bilda sprickor, när sprickans expansion till den kritiska storleken, när den kvarvarande delen av skruven inte räcker för att klara skruvens löpande belastning expanderar sprickinstabiliteten för att orsaka en plötslig spröd fraktur.
2. Orsak analys av skruvbrytning av extruder
Orsaksanalys av makroskopisk fraktur med 2,1 skruv
Från makroskopisk frakturmorfologianalys är skruvfrakturen lågmässig trötthetskada. Det finns tre områden i avsnittet: trötthet sprickkälla, trötthet spricktillväxt område och momentan fel zon. Källan av trötthet spricka kan uppstå i skruv tand rot, ytan sprickbildning och inre inkluderingar i spänningskoncentration. Utmattningssprickningskällan för skruven är väldigt liten, det är kärnområdet för utmattningssprickor. Från bilderna kan man tydligt se, skruvmattningssprickan i rotspänningskoncentrationen, defektskruvrotvecklängd 12 mm, axiell bredd 3 mm, djup större än 2 mm, total yta på mer än 20 mm2 men mindre än 10% av frakturområdet. Nitrering härdad lager sprickbildning. Utmattningssprickan i området expanderar långsamt, den initiala sprickytan utsätts för den upprepade växlande spänningseffekten, friktionen är mer jämn, ljusstyrkan, då visas skalmönstret. Skalmönstret är i huvudsak vinkelrätt mot sprickutbredningens riktning, framåt mot hela den ihåliga omkretsen. Avståndet mellan skallinjen (trötthetbågar) varierar i storlek. Under den upprepade verkan av den alternerande spänningen av ojämn storlek orsakas de makroskopiska spåren som lämnas av den diskontinuerliga förändringen av sprickutbredningsförfarandet genom att extruderen körs, parkeringen, det hårda föremålet hindrar skruven och så vidare. I allmänhet är området för utmattningssprickans tillväxtområde 98% av frakturområdet, vilket överensstämmer med de grundläggande egenskaperna hos utmattningssprickning. När omkretsskalet (utmattningsbåge) nära tangenten expanderar sprickan till sträckens nettosektion till sprickskruven på skruven, skruvas skarven bort. Sektionen har uppenbara steg, som står för cirka 1% av det totala sprickområdet.
Orsaksanalys av mikrofraktur med 2,2 skruvstång
Morfologin för trötthet sprickutbredningszonen och den momentana sprickzonen hos skruvfrakturen analyserades med avsökande elektronmikroskop.
2.2.1 Utvecklingsmikroskopisk utseendeanalys av trötthet spricktillväxt
Hela delen av trötthet sprick tillväxtzon är resultatet av utmattning sprickbildning. Det är allmänt klart att trötthetstriberna är riktiga, kontinuerliga eller diskontinuerliga och att trötthetskanten med steg sträcker sig parallellt med sprickkanten, och trötthetskanten är vinkelrät mot sprickutbredningsriktningen. Dessa är mikroskopiska spår av sprickutbredningen i förstörelseprocessen.
En utmattningsremsa motsvarar en spänningscykel. Trötthetstrimmerna i trötthetskraftsväxtområdet i skruvfrakturen är i grunden spröda ränder och intervallet mellan ränderna är ekvivalent med längden av en spänningscykel. Små sprickor, som sträcker sig från sprickans yta till det inre, kallas två sprickor och två sprickor utvecklas av en spricka.
2,2. Analys av mikroöppnande utseende av frakturzonen i 2 ögonblick
Den ögonblickliga frakturzonen är en spröd klyvningsfraktur, sektionen kan se stegen, flodmönstret, klyvningstungen och två sprickor och kan inte hitta dimpleen.
3, extruder skruv reparation
Den vridna skruven ska beaktas i enlighet med cylinderns faktiska diameter, och den nya skruvens ytterdiameteravvikelse tillverkas i enlighet med den normala ringen av cylindern. Slitskruvdiametern reducerade trådytan efter behandling, värmebeständig slitbeständig legering och sedan slipning i storlek. Denna metod har generellt en professionell sprutningsfabrik bearbetningsreparation, kostnaden är relativt låg. Den slitbeständiga legeringen av den gängade delen av den slitna skruven är ytbehandling. Enligt graden av skruvslitage, ytlig 1 ~ 2 mm tjocklek, sedan slipskruv till storlek. Den slitbeständiga legeringen består av C, Cr, Vi, Co, W och b-material, vilket ökar skruvens slitstyrka och korrosionsbeständighet. Professionell ytbehandling för denna bearbetning kostar mycket hög, förutom de speciella kraven på skruven, används vanligen sällan. Reparationsskruv kan också användas på ytan av hårdförkromning, krom är även slitstark och korrosionsbeständig metall, men svårt kromlager är lättare att falla av.
Kroppens inre ythårdhet är högre än skruven, och dess skada är senare än skruvstångens. Skrotet av tunnan är ökningen av diametern på grund av tidsslitage. Dess reparationsmetod är följande: Eftersom slitaget ökar cylinderns diameter, om det finns ett visst nitreringsskikt, kan hålhålet vara direkt tråkigt, slipas till en ny diameter, och därefter enligt denna diameter för att förbereda ny skruv . Trummens innerdiameter bearbetas och repareras, legeringen är 1 ~ 2 mm och raffineras sedan till storlek. I allmänhet kan den enhetliga delen av cylinderns slitage snabbare, kan den här sektionen (ta 5 ~ 7d lång) genom borrning, och sedan med en nitrering av legerat stålbussning, diametern för hålreferensskruvens diameter, kvar i det normala samordningsgapet, bearbetningsberedning. Här betonas att skruven och trumman är två viktiga delar, den ena är en smal tråd, en liten diameter och ett långt hål, deras mekaniska bearbetnings- och värmebehandlingsprocess är mer komplex, garantin är svårare. Därför måste de två delarna av slitage efter reparation eller utbyte av nya bitar utgå från en omfattande ekonomisk perspektivanalys. Om kostnaden för reparationer är lägre än kostnaden för en ny skruv bestäms det att det inte nödvändigtvis är det rätta valet, men jämförelsen mellan reparationskostnaderna och kostnaden för förnyelse är bara en aspekt. Förutom reparationskostnaderna och reparationen efter användning av skruvtid och uppdatera kostnaden och uppdatera förhållandet mellan skruvtiden.


